

Bạn có bao giờ thắc mắc tại sao máy Jolt Squeeze vẫn là sản phẩm chủ lực của xưởng đúc không?
Máy ép cát runglà loại thiết bị đúc dùng để sản xuất khuôn cát xanh phục vụ đúc kim loại. Nó nén cát đúc xung quanh một mẫu bằng cách kết hợp hai hành động: lắc (tác động rung theo chiều dọc) và ép (nén-áp suất cao).
Nó được sử dụng rộng rãi trong các xưởng đúc vừa và nhỏ{0}}vì cấu trúc đơn giản, hiệu suất ổn định và chi phí đầu tư thấp.
Giới thiệu
Trong sản xuất đúc cát xanh truyền thống,Máy ép cát Joltvẫn là một trong những hệ thống đúc được sử dụng rộng rãi nhất do cấu trúc cơ khí đơn giản, hiệu suất nén ổn định và chi phí đầu tư tiết kiệm.
Đối với các xưởng đúc có quy mô-vừa và nhỏ, máy này cung cấp:
Độ cứng khuôn đáng tin cậy
Độ chính xác kích thước ổn định
Vận hành và bảo trì dễ dàng
Đầu tư thiết bị thấp
Từ góc độ kỹ thuật, việc hiểu nguyên lý hoạt động của nó và thực hiện các quy trình bảo trì chính xác là điều cần thiết để đảm bảo chất lượng vật đúc ổn định và-hoạt động ổn định lâu dài.
1. Máy ép cát Jolt là gì?
Máy đúc cát Jolt Squeeze là một hệ thống đúc cát xanh cơ học kết hợp hai công nghệ nén:
Nén rung (nén tác động)
Nén nén (nén áp suất tĩnh)
Sự kết hợp của hai phương pháp này đảm bảo phân bố mật độ cát đồng đều khắp khoang khuôn, khiến nó đặc biệt thích hợp cho các vật đúc bằng sắt vừa và nhỏ.
Loại máy này thường được sử dụng trong:
Sản xuất đúc gang xám
Xưởng đúc gang dẻo
Sản xuất đúc hàng loạt nhỏ
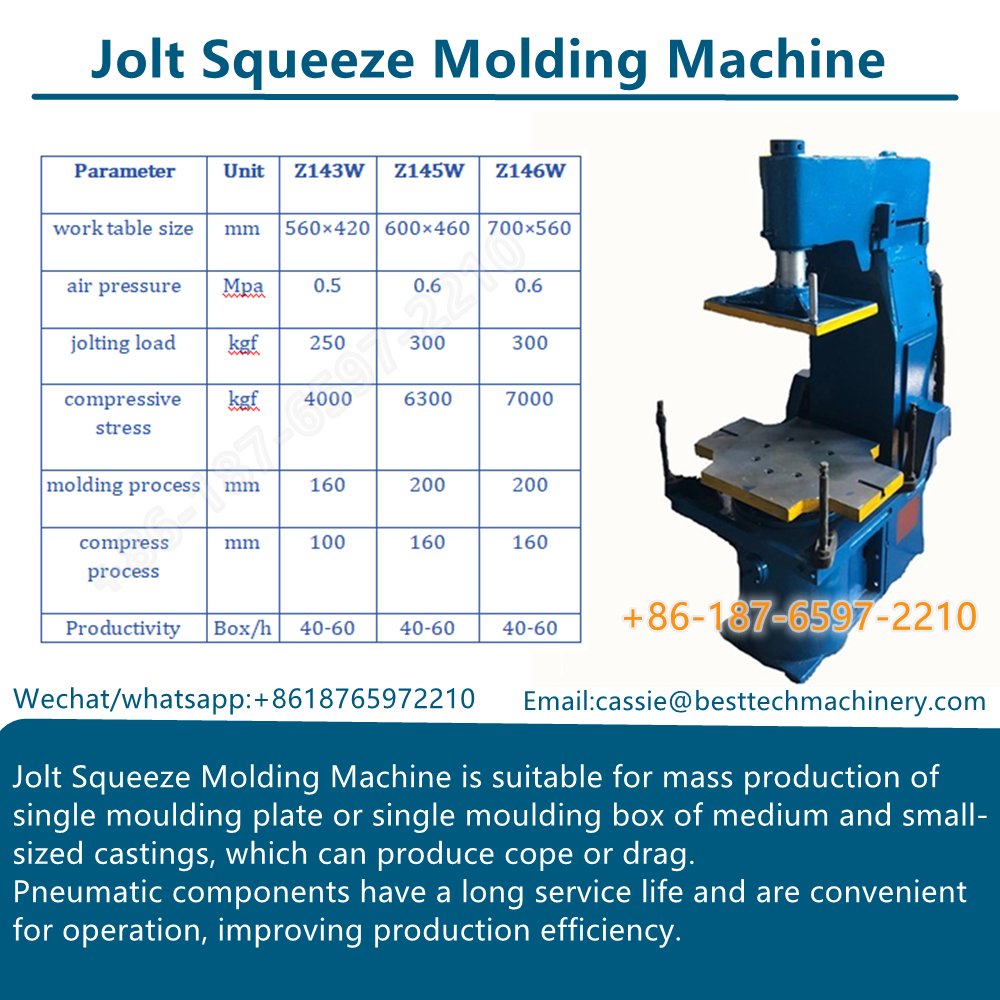
2. Nguyên lý làm việc của máy ép cát Jolt
2.1 Quá trình nén rung
Cơ chế giật sử dụng các tác động thẳng đứng lặp đi lặp lại để nén cát đúc.
Quy trình làm việc:
Bình chứa đầy cát xanh được đặt trên bàn máy.
Khí nén đi vào xi lanh giật.
Chiếc bàn nâng lên nhanh chóng.
Chiếc bàn rơi xuống đột ngột do trọng lực.
Các tác động lặp đi lặp lại nén chặt cát từ dưới lên.
Thông số kỹ thuật điển hình:
| tham số | Phạm vi điển hình |
|---|---|
| Tần số chấn động | 60–120 lần/phút |
| cú sốc | 50–100 mm |
| Áp suất không khí làm việc | 0,5–0,7 MPa |
| Tiêu thụ không khí | 0,3–0,6 m³/chu kỳ |
Trong giai đoạn xóc, các hạt cát sắp xếp lại và tăng mật độ ở khu vực khuôn dưới, tạo thành lớp nén nền.
2.2 Quá trình ép nén
Sau khi nén rung, cơ cấu ép sẽ tạo áp suất tĩnh theo phương thẳng đứng từ trên xuống.
Quy trình làm việc:
Đầu bóp hạ xuống.
Lực khí nén hoặc thủy lực được áp dụng.
Cát được nén đều từ trên xuống dưới.
Đạt được độ cứng khuôn yêu cầu.
Thông số kỹ thuật điển hình:
| tham số | Phạm vi điển hình |
|---|---|
| Bóp áp lực | 0,6–1,0 MPa |
| Bóp đột quỵ | 150–300 mm |
| Độ cứng khuôn | 80–95 (Máy đo độ cứng màu xanh lá cây) |
| Thời gian chu kỳ | 20–40 giây/khuôn |
Giai đoạn ép cải thiện đáng kể:
Chất lượng hoàn thiện bề mặt
Độ chính xác kích thước
Độ bền khuôn
3. Các thành phần kết cấu chính
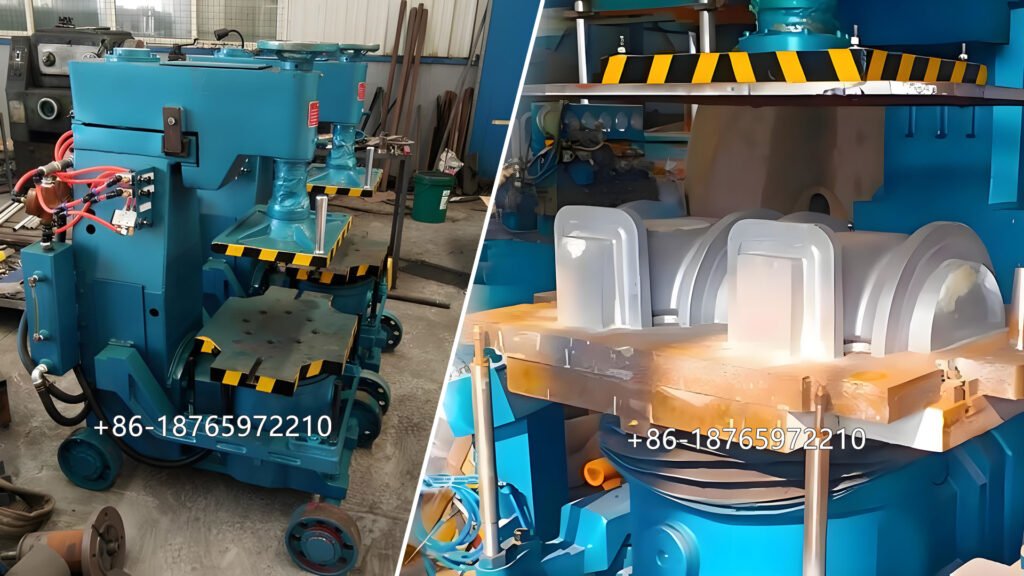
Các bộ phận chính của máy đúc Jolt Squeeze bao gồm:
Khung máy
Xi lanh giật
Bóp xi lanh
Hệ thống tấm hoa văn
Hệ thống điều khiển bằng khí nén
Hệ thống thủy lực (đối với loại ép thủy lực)
Tủ điều khiển điện
Mỗi hệ thống phải hoạt động phối hợp để duy trì chất lượng đúc ổn định.
4. Tiêu chuẩn quốc tế và tài liệu tham khảo kỹ thuật
Mặc dù máy ép rung là hệ thống cơ khí nhưng chất lượng vận hành và đúc của chúng phải tuân thủ các tiêu chuẩn liên quan:
ISO 8062– Thông số hình học sản phẩm (GPS) cho vật đúc
ASTM Quốc tế E10/E18– Tiêu chuẩn kiểm tra độ cứng
DIN EN 1247– Yêu cầu an toàn máy đúc
Ngoài ra, đặc tính cát xanh phải đáp ứng các tiêu chuẩn kiểm soát chất lượng nội bộ của xưởng đúc:
Độ ẩm: 3,0–4,5%
Khả năng nén: 35–45%
Độ thấm: 80–140
Sản xuất được tiêu chuẩn hóa đảm bảo hiệu suất đúc ổn định và tuân thủ xuất khẩu.
5. Ưu điểm của máy ép cát Jolt
Dựa trên kinh nghiệm kỹ thuật, máy này cung cấp:
Cấu trúc cơ khí đơn giản
Chi phí đầu tư thấp
Độ cứng khuôn ổn định
Bảo trì dễ dàng
Thích hợp cho sản xuất vừa và nhỏ
Tuy nhiên, so với dây chuyền đúc tự động, cường độ lao động tương đối cao hơn và năng suất ở mức vừa phải.
6. Hướng dẫn bảo trì và bảo dưỡng
Bảo trì phòng ngừa ảnh hưởng trực tiếp đến tuổi thọ của thiết bị và hiệu quả sản xuất.
6.1 Danh sách kiểm tra hàng ngày
Người vận hành nên xác minh:
Độ ổn định áp suất không khí (0,5–0,7 MPa)
Tình trạng niêm phong xi lanh
Trạng thái bôi trơn
Độ kín của bu lông
An toàn hệ thống điện
Không có rò rỉ không khí
6.2 Quản lý bôi trơn
Các điểm bôi trơn bao gồm:
Cột hướng dẫn
Ray trượt
Cơ chế giật
Cơ chế ép
Tần suất khuyến nghị:
Năng suất cao: một lần mỗi ca
Sản xuất bình thường: một lần mỗi ngày
Sử dụng chất bôi trơn cấp công nghiệp-theo thông số kỹ thuật của thiết bị.
6.3 Bảo trì hệ thống khí nén
Hệ thống khí nén là nguồn năng lượng chính.
Quy trình bảo trì:
Xả nước từ bộ lọc không khí hàng ngày
Vệ sinh bộ lọc hàng tuần
Kiểm tra van điện từ
Duy trì áp suất ổn định (0,5–0,7 MPa)
Áp suất không khí không ổn định sẽ khiến độ cứng của khuôn không đồng đều.
6.4 Bảo trì hệ thống thủy lực (Nếu có)
Đối với loại ép thủy lực:
Kiểm tra mức dầu hàng tháng
Thay dầu thủy lực sau mỗi 6–12 tháng
Duy trì nhiệt độ dầu dưới 60°C
Kiểm tra các điểm rò rỉ thường xuyên
Dầu bị ô nhiễm có thể làm hỏng phớt và giảm độ ổn định áp suất.
6.5 Quản lý bộ phận hao mòn
Các bộ phận hao mòn thông thường:
Vòng đệm
Tay áo dẫn hướng
Miếng đệm tác động
Van khí
Thay thế kịp thời ngăn chặn thời gian ngừng hoạt động bất ngờ.
7. Hướng dẫn khắc phục sự cố
| Vấn đề | Nguyên nhân có thể | Giải pháp được đề xuất |
|---|---|---|
| Độ cứng khuôn không đồng đều | Chu kỳ giật không đủ | Tăng tần số giật |
| Sạt cát | Áp suất ép thấp | Điều chỉnh cài đặt áp suất |
| Rung quá mức | Bu lông kết cấu lỏng lẻo | Thắt chặt và kiểm tra khung |
| Chuyển động bàn chậm | Rò rỉ không khí | Kiểm tra đường ống khí nén |
| Bề mặt đúc kém | Độ ẩm cát không phù hợp | Điều chỉnh độ ẩm ở mức 3–4,5% |
Kiểm tra phòng ngừa có thể giảm hơn 60–70% những hư hỏng không mong muốn.
8. Khuyến nghị kỹ thuật thực tế
Để đạt được sản xuất ổn định:
Duy trì độ ẩm cát ở mức 3,0–4,5%
Kiểm soát nhiệt độ cát dưới 45°C
Thực hiện bảo trì phòng ngừa hàng tháng
Ghi lại thông số khuôn hàng ngày
Hiệu chuẩn đồng hồ đo áp suất hàng quý
Kiểm soát cát ổn định cũng quan trọng như bảo trì thiết bị.
9. Câu hỏi thường gặp
Câu 1: Sự khác biệt giữa nén xóc và nén nén là gì?
Nén bằng rung sử dụng lực tác động từ những giọt lặp đi lặp lại, trong khi nén nén sử dụng áp suất tĩnh để đạt được mật độ cát đồng đều.
Câu 2: Năng lực sản xuất điển hình là gì?
Thông thường 80–150 khuôn mỗi giờ tùy thuộc vào kích thước bình và mức độ tự động hóa.
Câu 3: Máy ép thủy lực có tốt hơn máy ép khí nén không?
Ép thủy lực cung cấp áp suất ổn định hơn và cao hơn, phù hợp với yêu cầu độ cứng khuôn cao hơn.
Phần kết luận
cácMáy ép cát Joltvẫn là giải pháp đáng tin cậy và tiết kiệm chi phí- cho quá trình sản xuất vật đúc bằng cát xanh.
Bằng cách hiểu nguyên tắc làm việc của nó, tuân theo các tiêu chuẩn quốc tế và thực hiện quản lý bảo trì có hệ thống, các xưởng đúc có thể đạt được:
Chất lượng khuôn ổn định
Kéo dài tuổi thọ thiết bị
Chi phí bảo trì thấp hơn
Cải thiện hiệu quả sản xuất
Đối với các xưởng đúc vừa và nhỏ{0}}, đây tiếp tục là một trong những giải pháp tạo khuôn thiết thực nhất hiện có.
Hãy liên hệ với chúng tôi để có giải pháp chuyên nghiệp!
Số điện thoại(Whatsapp)
+8618765972210
cassie@besttechmachinery.com
