

Một máy, vô số ứng dụng: Việc chuẩn bị bề mặt của bạn có đủ linh hoạt không?
cácMáy phun cát móc áothường được gọi là "Chiến binh vạn năng" của phòng hoàn thiện. Từ khuôn đúc nhôm nhỏ-đến kết cấu thép nặng, tính linh hoạt của nó là không gì sánh bằng. Nhưng hoạt động của bạn có đang hoạt động với chi phí-mỗi-bộ phận thấp nhất không?
1. Giới thiệu
Máy phun bi treolà một thiết bị xử lý bề mặt quan trọng được sử dụng rộng rãi trong các ngành đúc, đúc, rèn, kết cấu thép và các ngành công nghiệp chế tạo nặng. Nó chủ yếu được áp dụng để loại bỏ rỉ sét, làm sạch cặn oxit, loại bỏ cát và tăng cường bề mặt của phôi gia công vừa và lớn.
Hiểu nguyên lý làm việc và phương pháp bảo trì chính xác của máy phun bi treo là rất quan trọng để cải thiện chất lượng làm sạch, giảm chi phí bảo trì và kéo dài tuổi thọ của thiết bị.
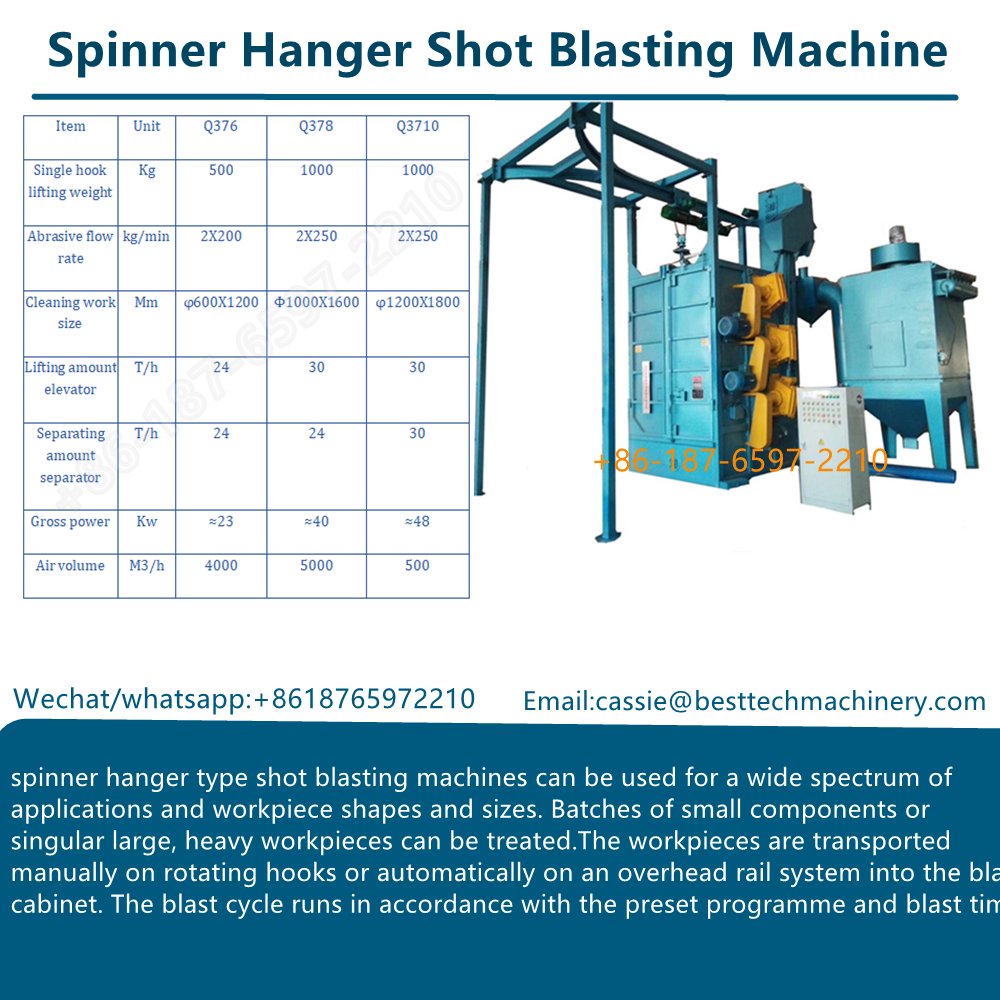
2. Nguyên lý làm việc của máy phun bi móc áo
cácmáy phun bi treolàm sạch bề mặt phôi bằng-tác động bắn thép tốc độ cao kết hợp với chuyển động xoay và chuyển động của móc treo. Nguyên lý hoạt động của nó dựa trên cơ chế nổ ly tâm cơ học và vòng tuần hoàn mài mòn khép kín-.
2.1 Thành phần cấu trúc chính
Một máy phun bi treo điển hình bao gồm:
Buồng nổ mìn
Bánh xe phun nổ
Hệ thống treo và xoay
Hệ thống tuần hoàn mài mòn
Hệ thống thu gom bụi
Hệ thống điều khiển điện
Mỗi hệ thống hoạt động cùng nhau để đảm bảo hoạt động nổ mìn ổn định và hiệu quả.
2.2 Nguyên lý treo và xoay phôi
Các phôi được cố định trên các móc treo và được đưa vào buồng nổ bằng cần trục hoặc hệ thống ray. Trong quá trình nổ mìn, móc treo quay với tốc độ được kiểm soát. Một số thiết kế cũng bao gồm chuyển động nâng hoặc lắc theo chiều dọc.
Chuyển động đa hướng này đảm bảo rằng các mũi bắn thép có thể tác động đồng đều lên bề mặt phôi, đặc biệt đối với các hình dạng phức tạp, lỗ mù và kết cấu hàn.
2.3 Nguyên lý làm việc của bánh xe nổ
Bánh xe phun bi là bộ phận cốt lõi của máy.
Các mũi thép đi vào lồng điều khiển và được đưa vào bánh công tác quay. Thông qua lực ly tâm, các mũi dao được gia tốc bằng lưỡi dao và ném lên bề mặt phôi với vận tốc cao.
Động năng của các mũi bắn thép sẽ loại bỏ rỉ sét, cặn oxit, cát và các chất gây ô nhiễm đồng thời tạo thành độ nhám bề mặt phù hợp để bám dính sơn hoặc lớp phủ.
2.4 Hệ thống tách và tuần hoàn mài mòn
Sau khi nổ mìn, thép và mảnh vụn đã qua sử dụng sẽ rơi xuống đáy buồng và được vận chuyển bằng băng tải trục vít và gầu nâng đến thiết bị phân tách.
Dấu phân cách tách:
Mũi thép có thể tái sử dụng đủ tiêu chuẩn
Ảnh vỡ và bụi
Cát và tạp chất
Các viên đạn sạch sẽ tự động quay trở lại bánh phun, tạo thành một hệ thống tuần hoàn mài mòn khép kín giúp giảm tiêu thụ viên đạn và nâng cao hiệu quả.
2.5 Hệ thống thu gom bụi
Bụi sinh ra trong quá trình nổ mìn được thu thập thông qua các ống dẫn khí và được lọc bằng bộ thu bụi loại hộp mực hoặc túi.
Hệ thống này giữ cho môi trường làm việc sạch sẽ và đáp ứng yêu cầu bảo vệ môi trường.
3. Các thông số kỹ thuật tiêu biểu của máy phun bi móc áo
Dưới đây là các thông số tham khảo điển hình. Cấu hình thực tế có thể thay đổi tùy theo yêu cầu của khách hàng.
| Mục | Phạm vi tham số |
|---|---|
| Trọng lượng phôi tối đa | 500 – 5000kg |
| Tốc độ quay móc áo | 1 – 6 vòng/phút |
| Sức mạnh bánh xe nổ mìn | 7,5 – 22 kW |
| Tỷ lệ ném bóng | 120 – 320 kg/phút |
| Kích thước bắn thép | S230 – S460 |
| Lượng không khí thu bụi | 3000 – 12000 m³/h |
| Hiệu quả làm sạch | Sa2.5 (ISO 8501-1) |
| Nguồn điện | 380V / 50Hz (có thể tùy chỉnh) |
4. Phương pháp bảo trì máy phun bi móc treo
Bảo trì thường xuyên là điều cần thiết để hoạt động ổn định và tuổi thọ lâu dài. Các kỹ sư thường chia việc bảo trì thành bảo trì hàng ngày, định kỳ và bảo trì cấp độ{1}}thành phần.
4.1 Bảo trì hàng ngày
Kiểm tra tiếng ồn và độ rung của bánh nổ trước khi vận hành
Quan sát hiệu quả làm sạch; nổ không đều có thể cho thấy lưỡi dao bị mòn
Loại bỏ các mảnh thép tích tụ xung quanh đáy buồng
Kiểm tra chênh lệch áp suất của bộ thu bụi và tình trạng bộ lọc
Kiểm tra hàng ngày giúp phát hiện các vấn đề tiềm ẩn ở giai đoạn đầu.
4.2 Bảo dưỡng bánh xe nổ mìn
Thường xuyên kiểm tra cánh quạt, cánh quạt và lồng điều khiển
Thay thế các lưỡi dao theo bộ hoàn chỉnh để giữ cân bằng động
Điều chỉnh vị trí lồng điều khiển để đảm bảo góc phun chính xác
Bánh xe nổ không cân bằng sẽ gây rung lắc mạnh và rút ngắn tuổi thọ vòng bi.
4.3 Bảo trì mài mòn và tách
Duy trì kích thước và độ cứng của thép chính xác
Điều chỉnh lượng khí tách thường xuyên
Loại bỏ kịp thời các mảnh vỡ và tạp chất cát
Hiệu suất tách tốt ảnh hưởng trực tiếp đến chất lượng nổ và lượng đạn tiêu thụ.
4.4 Bảo trì hệ thống treo và truyền động
Kiểm tra móc treo xem có bị biến dạng và nứt không
Đảm bảo tải không vượt quá công suất định mức
Bôi trơn vòng bi, xích và hộp giảm tốc thường xuyên
Vận hành móc treo an toàn là rất quan trọng đối với các phôi lớn và nặng.
4.5 Bảo trì hệ thống điện
Kiểm tra nhiệt độ động cơ và dòng điện hoạt động
Kiểm tra các công tắc giới hạn, cảm biến và khóa liên động an toàn
Giữ tủ điện sạch sẽ, khô ráo
Kiểm soát điện ổn định đảm bảo sản xuất liên tục và an toàn.
5. Các tiêu chuẩn và tài liệu tham khảo quốc tế được áp dụng
Máy phun bi treo thường được thiết kế và sản xuất theo các tiêu chuẩn sau:
ISO 8501-1: Cấp độ sạch bề mặt của nền thép
ISO 11124 / ISO 11125: Thông số kỹ thuật mài mòn kim loại và phương pháp thử
GB/T 8923: Cấp độ gỉ và cấp độ chuẩn bị của bề mặt thép
Chỉ thị Máy móc CE 2006/42/EC: Yêu cầu an toàn đối với máy móc
ISO 12100: An toàn máy – Nguyên tắc đánh giá rủi ro
Việc tuân thủ các tiêu chuẩn này giúp cải thiện độ tin cậy của thiết bị và sự chấp nhận của thị trường quốc tế.
6. Công nghiệp ứng dụng
Máy phun bi treo thường được sử dụng trong:
Làm sạch đúc đúc
Chuẩn bị bề mặt kết cấu thép
Tẩy cặn các bộ phận rèn
Tiền xử lý kết cấu hàn
Linh kiện máy móc hạng nặng
7.Khắc phục sự cố và bảo trì máy phun cát Hanger
| KHÔNG. | Mô tả vấn đề | Nguyên nhân có thể | Phương pháp khắc phục sự cố |
|---|---|---|---|
| 1 | Hiệu quả làm sạch kém hoặc không đồng đều | Lưỡi mòn; vị trí lồng điều khiển không chính xác; tốc độ quay móc treo bất thường; kích thước bắn thép không phù hợp | Thay thế toàn bộ lưỡi dao; điều chỉnh góc lồng điều khiển; kiểm tra động cơ và hộp giảm tốc móc treo; sử dụng kích thước bắn thép chính xác |
| 2 | Nổ góc chết trên phôi | Vòng quay của móc áo bị hạn chế; treo phôi không đúng cách; bố trí bánh nổ không hợp lý | Tăng chuyển động xoay hoặc xoay; điều chỉnh vị trí treo; tối ưu hóa góc nổ của bánh xe |
| 3 | Bánh xe nổ rung quá mức | Mất cân bằng trọng lượng lưỡi; cánh quạt hoặc lồng điều khiển bị mòn; tích tụ đạn thép bên trong bánh xe | Thay thế các lưỡi dao theo bộ phù hợp; kiểm tra cánh quạt và lồng; vỏ bánh xe sạch sẽ |
| 4 | Tiếng ồn bất thường từ bánh xe nổ | Thiệt hại mang; ốc vít lỏng lẻo; vật lạ bên trong bánh xe | Thay thế vòng bi; siết chặt bu lông; dừng máy và loại bỏ các mảnh vụn |
| 5 | Tiêu thụ thép bắn cao | Hiệu suất tách kém; những bức ảnh bị hỏng không được gỡ bỏ; độ cứng bắn không chính xác | Điều chỉnh lượng không khí tách; làm sạch những bức ảnh bị hỏng thường xuyên; chọn mũi thép phù hợp |
| 6 | Những cú đánh thép không luân chuyển trơn tru | Băng tải trục vít hoặc thang máy gầu bị chặn; số lượng bắn quá nhiều; độ ẩm trong ảnh | Loại bỏ tắc nghẽn; kiểm soát số lượng bắn; giữ cho mũi thép khô ráo |
| 7 | Rò rỉ bụi từ buồng | Dải niêm phong cửa bị mòn; rò rỉ ống dẫn bụi; áp suất âm không đủ | Thay thế cao su bịt kín; bịt kín ống dẫn khí; kiểm tra quạt hút bụi |
| 8 | Máy hút bụi hút yếu | Hộp lọc bị chặn; quạt quay sai; bộ lọc bị hỏng | Làm sạch hoặc thay thế bộ lọc; kiểm tra hướng quạt; thay thế bộ lọc bị hỏng |
| 9 | Móc treo không xoay | Lỗi động cơ; giảm thiệt hại; xích hoặc bánh răng bị mòn; quá tải | Kiểm tra động cơ và hộp giảm tốc; thay thế các bộ phận truyền động bị mòn; giảm tải |
| 10 | Vòng xoay móc áo không ổn định | Điện áp động cơ không ổn định; tham số điều khiển không chính xác; sức đề kháng cơ học | Ổn định nguồn điện; thiết lập lại các thông số; kiểm tra hệ thống truyền động |
| 11 | Lỗi cơ chế nâng | Sự cố công tắc giới hạn; lỗi động cơ nâng; kẹt cơ khí | Kiểm tra công tắc giới hạn; kiểm tra động cơ; loại bỏ tắc nghẽn cơ học |
| 12 | Báo động quá tải động cơ thường xuyên | Độ bền cơ học quá cao; bôi trơn ổ trục không đủ; tải quá mức | Kiểm tra các bộ phận chuyển động; bôi trơn vòng bi; giảm trọng lượng phôi |
| 13 | Hệ thống điện thường xuyên bị ngắt | Biến động điện áp; linh kiện điện lão hóa; hệ thống dây điện lỏng lẻo | Kiểm tra nguồn điện; thay thế công tắc tơ/rơle; thắt chặt hệ thống dây điện |
| 14 | Hiệu suất tách thấp | Lượng không khí không chính xác; sự hao mòn bên trong của dải phân cách; cát trộn quá nhiều | Điều chỉnh luồng không khí; kiểm tra các bộ phận hao mòn của dải phân cách; tạp chất cát sạch |
| 15 | Vòng bi bánh xe bị nổ quá nóng | bôi trơn kém; hư hỏng ổ trục; mất cân bằng bánh xe | Bôi trơn theo lịch trình; thay thế ổ trục; bánh xe cân bằng lại |
Phần kết luận
Máy phun bi dạng móc treo đạt được khả năng làm sạch bề mặt hiệu quả thông qua-nổ ly tâm tốc độ cao kết hợp với khả năng xoay của móc treo. Từ góc độ kỹ thuật, sự hiểu biết đúng đắn về nguyên lý làm việc, lựa chọn thông số chính xác và bảo trì hệ thống là những yếu tố then chốt để vận hành ổn định lâu dài.
Bằng cách tuân theo các quy trình bảo trì được tiêu chuẩn hóa và tiêu chuẩn quốc tế, người dùng có thể giảm thời gian ngừng hoạt động, giảm chi phí vận hành và đạt được chất lượng xử lý bề mặt ổn định.
nâng cao hiệu quả và tạo ra lợi ích đáng kể
Số điện thoại(Whatsapp)
+8618765972210
Thư điện tử
cassie@besttechmachinery.com
